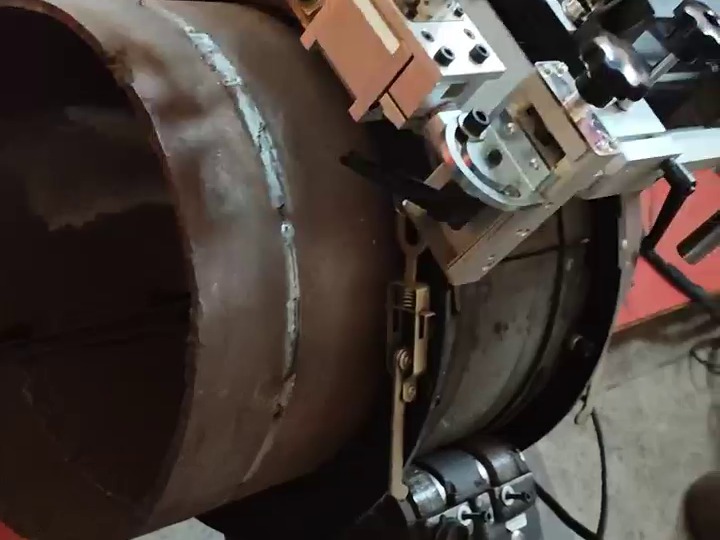
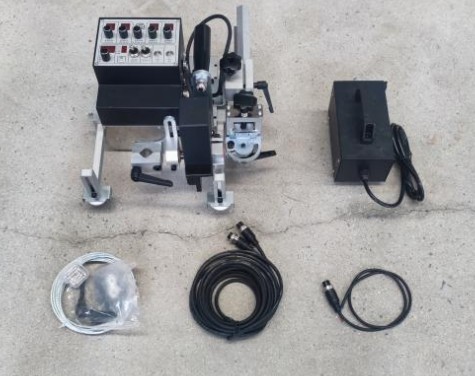
焊接小车骑在工件上(或骑在固定于工件的轨道上),带着焊枪沿焊缝走,工件不动。所以它适合那些太大、太重、没法翻动的件:就位的罐体、船体拼板、好几米的箱型梁。
变位机正相反:它把工件夹在卡盘上(通常找好重心),让工件在固定的焊枪下面转、倾,焊缝自己“送到”弧下。这是能搬得动的件的工具:法兰、接管、管件、小型容器。
选型问题其实很直接:这个件您吊得动、夹得住吗?吊得动,变位机往往节拍更快;吊不动,小车是唯一选项。
七种真实工况,包括那种诚实的答案——“都别买,继续手工”。
| 典型工况 | 焊接小车 | 焊接变位机 | 原因 |
|---|---|---|---|
| 已成形/已就位的罐体 | 最合适 | 没法做 | 成品罐体没法夹到卡盘上 |
| 2 米内的散装管段 | 可以(爬行器,Ø108+) | 最合适 | 变位机上焊缝转到枪下,零装夹 |
| 几米长的拼板直缝 | 最合适 | 不现实 | 平台得和板一样长 |
| 小容器接管、法兰焊 | 别扭 | 最合适 | 转工件、枪不动,一条过 |
| H 型钢/箱型梁角焊缝 | 最合适(JJ/GJ 角焊小车) | 不行 | 机器自己骑角走;变位机没法把 12 米梁的角送到枪下 |
| 现场安装工地 | 唯一选项 | 不行 | 没地方架变位机 |
| 大罐体纵缝+环缝都要焊 | 小车或爬行器 | 滚轮架 | 标准方案是滚轮架+自动运枪,两半各干各的 |
从钱的角度:变位机的价格跟着载重走,5 吨卡盘是 1 吨卡盘的好几倍;而工件 50 公斤还是 5 吨,小车的价格几乎不变。对重工行业,按每米焊缝算,小车几乎总是更便宜的自动化。
一张工件照片加大致重量,我们就敢跟您说实话:这活到底归这条对比线的哪一边。