Little Gecko® 焊接小车 · 中国北京 · 选型 / 质检 / 出口一站式服务
首页 / 焊接指南 / 储罐与容器焊接

储罐和容器焊接,怎么一步步自动化

储罐车间不一定需要六位数的机器人工作站。真正值得上设备的就是那几种缝 —— 罐体长缝、立缝、环缝,它们既是工时大头,也最容易机械化。

先看这里

罐体上的哪些缝,自动化最划算

把焊接工时按焊缝类型排个序,大多数罐体和容器车间的答案是一样的:罐板长缝、焊工需要对抗重力的立缝、以及筒节之间的环缝。这三种缝小车都擅长 —— 行走速度恒定、焊枪角度恒定,焊缝自然一致。
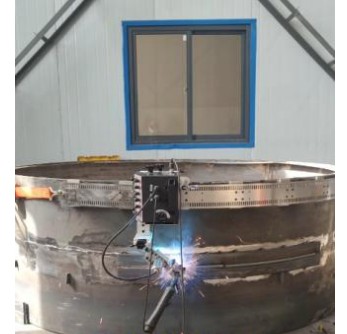
  • 罐体长缝 —— 直轨或柔轨小车,整条板长速度不变
  • 立缝 —— 柔轨小车靠磁力吸附爬在罐壁上,不用搭脚手架
  • 环缝 —— 柔轨沿筒节绕一圈,或磁力爬管直接沿缝行走
  • 接管、法兰、小附件 —— 一般留手工,上设备回本慢
我们的建议:罐体长缝和环缝用 RG 柔轨小车;平板长缝用 ZG 直轨小车;大直径筒体不想铺轨道,用 CX 磁力爬管。
看储罐焊接专题
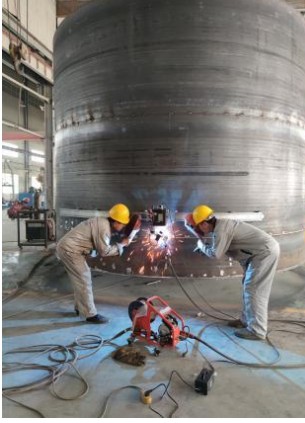
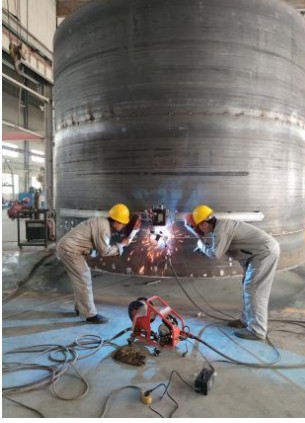
柔轨小车在储罐罐壁上焊接 大型储罐环缝自动焊接
选型对照

罐体 / 容器焊缝与机型对照

罐体 / 容器焊缝推荐机型为什么
罐板纵缝(长直缝)、平位ZG 直轨焊接小车刚性轨道贴缝走,长距离不跑偏
罐壁立缝RG 柔轨焊接小车磁力吸附贴在板上,不用脚手架
筒节环缝RG 柔轨 或 CX 磁力爬管轨道绕圈,或爬管直接沿缝走
接管与附件焊缝手工或变位机(不建议上小车)焊缝短、形状不固定
管板接头(换热器)HLGB25-108 管板自动焊机一块管板上几百个相同的接头

磁力吸附需要 3 mm 以上的碳钢板;油漆、厚锈会影响吸附和焊接质量,行走路径上要清理干净。

落地流程

从手工焊到小车作业,四步走

STEP 01

先把活儿量清楚

焊缝类型、板厚、罐体直径、每台罐的焊缝长度、焊接工艺(MIG/MAG/FCAW/SAW),以及每月做几台。

STEP 02

选轨道还是免轨道

要长直缝最直,用轨道;要最快的就位速度,用磁力爬管。多数罐体车间最后是两种各配一台。

STEP 03

把钢板准备好

行走路径要露出金属、无锈无漆;电源稳定、控制箱放在干燥处。其他工艺都不用改。

STEP 04

试焊,然后带人

先拿废板设好摆幅、停留时间和行走速度,再把遥控器交给焊工。多数焊工当天就能出活。
询价之前

把这六件事发给我们,一次就能定型号

  • 焊缝形式:纵缝、环缝、立缝、角焊缝或管板接头
  • 板厚与材质(碳钢、不锈钢、双相钢……)
  • 罐体 / 容器直径,以及单条焊缝长度
  • 焊接位置与工艺(MIG/MAG/FCAW/SAW)
  • 现场电源条件(单相还是三相)
  • 月产量 —— 这决定你要一台还是两台
为什么要问这么细:小车是按焊缝选的,不是按目录选的。同一个罐体车间,平板可能要 ZG、罐壁要 RG —— 我们宁愿在签合同前说清楚,而不是发货后再说。
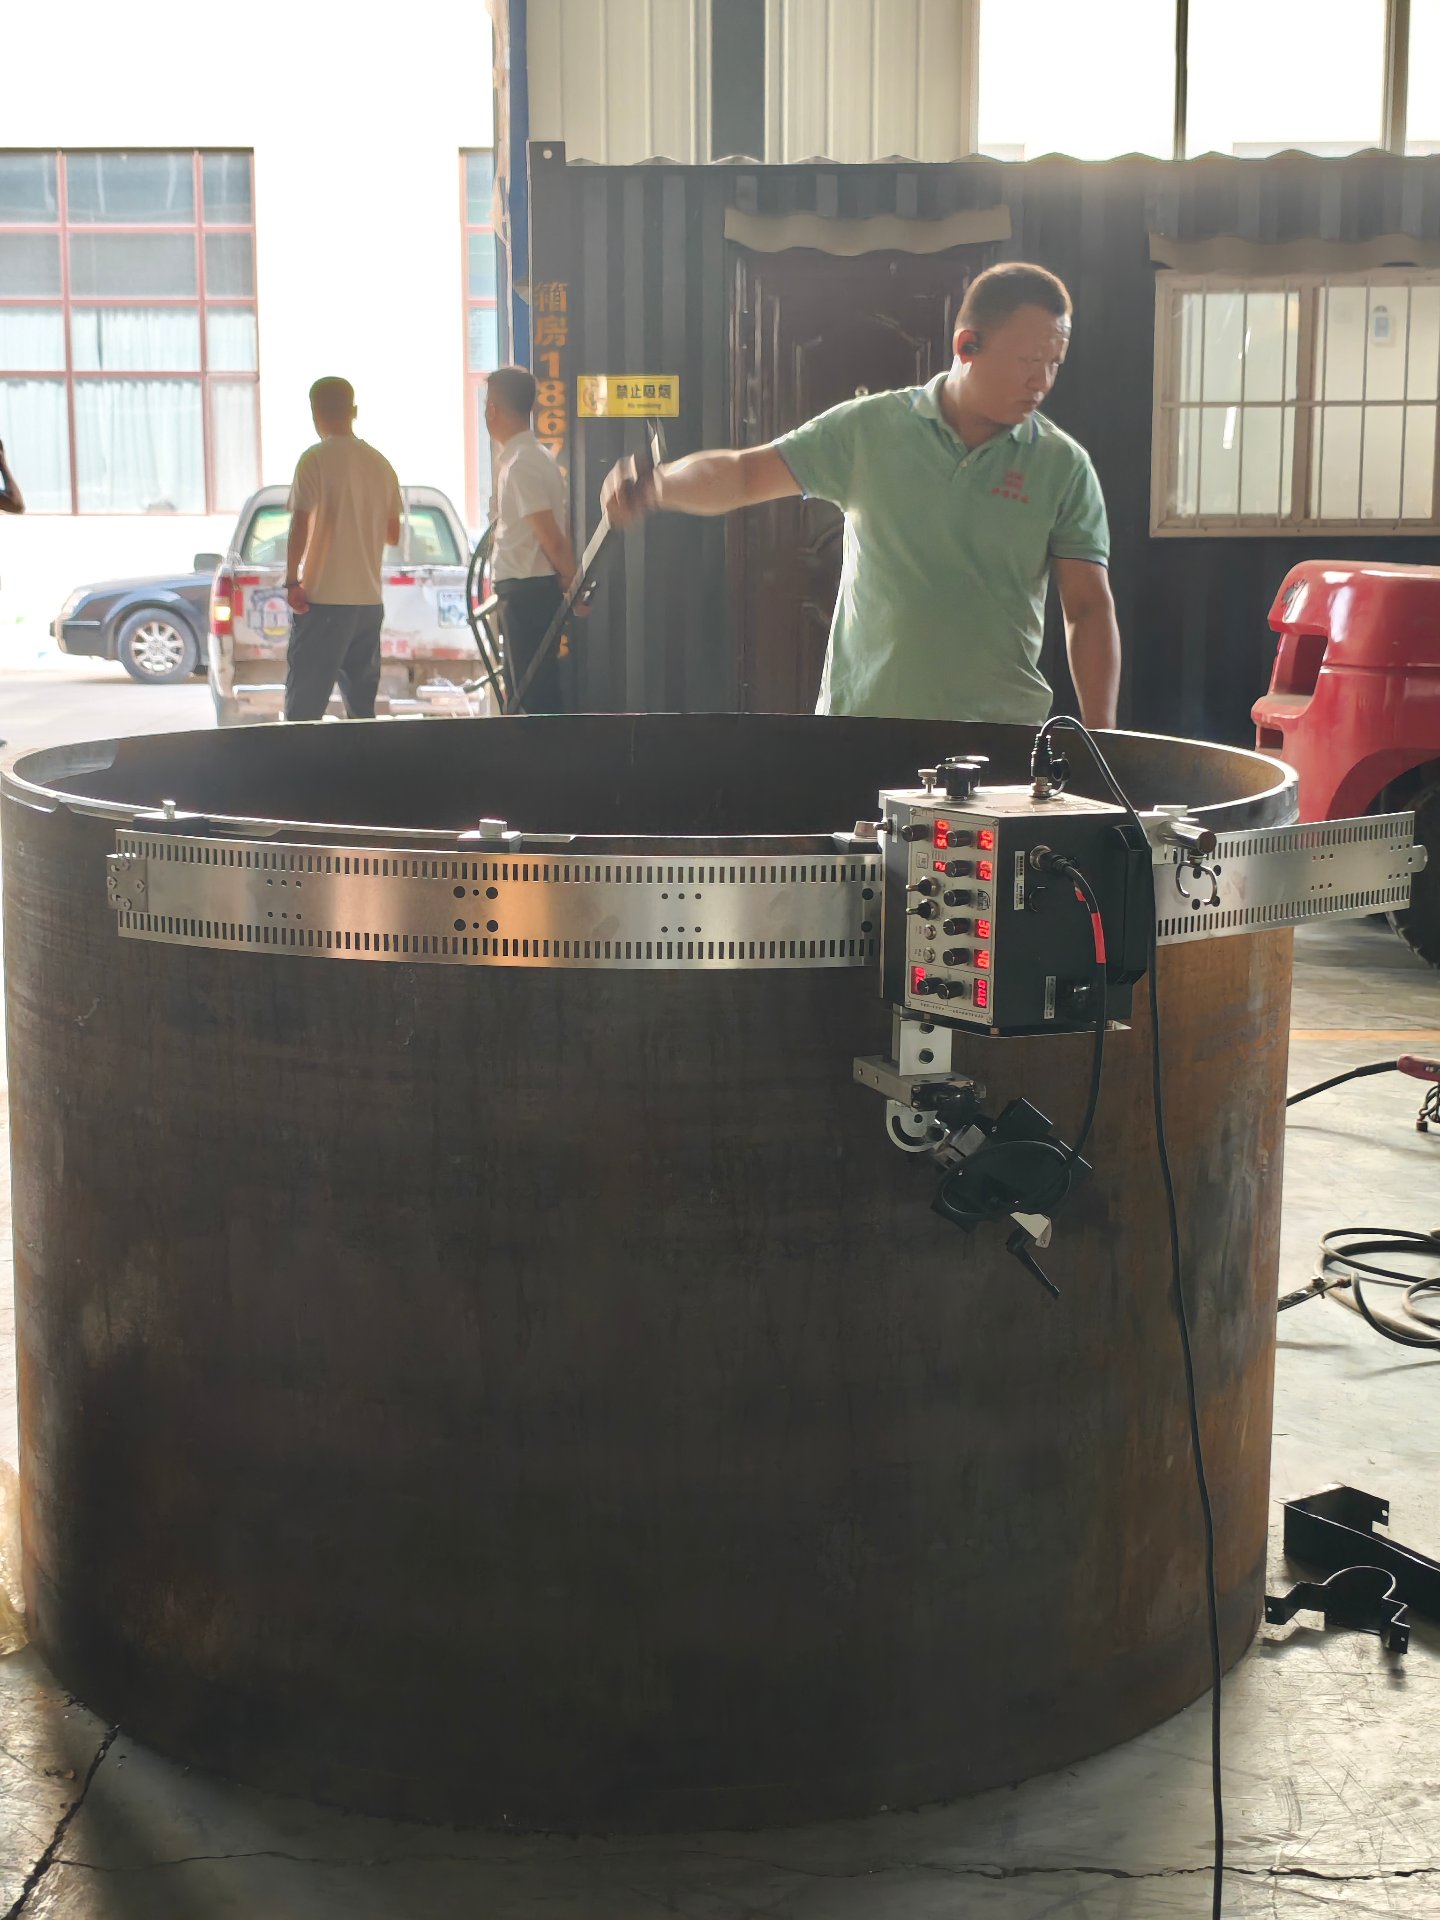
车间里进行储罐筒体焊接 焊接小车在我们自己的产线上装配试焊
常见问题

报价之前最常被问到的几个问题

上小车要不要换掉现在的焊机?
不用。小车只是带着你现有的焊枪走,接你现有的电源和送丝机,MIG/MAG、FCAW、TIG、SAW 都能用。你机械化的是行走,不是换掉整套焊接系统。
板厚有下限吗?
磁力吸附要求碳钢板厚 3 mm 以上,越厚吸附力越好。不锈钢和铝材不能用磁力,要走夹持式轨道。
一台机器能不能既焊长缝又焊环缝?
可以,配对应的轨道就行。RG 柔轨在平板上走长缝、绕在筒体上走环缝;CX 磁力爬管焊环缝不需要轨道,加装选配轨道后也能焊长缝。
产量大概能提升多少?
取决于焊缝长度和焊工现在花在挪位置上的时间。稳定能拿到的是:全天保持恒定行走速度、焊工不用变位、不同焊工不同班次的焊缝外观一致。
继续了解

储罐与容器焊接相关页面

每天都在焊罐体?

把焊缝类型、板厚和罐体直径发给我们,24 小时内给你推荐机型并报价。

免费获取报价