Little Gecko® 焊接小车 · 中国北京 · 选型 / 质检 / 出口一站式服务
首页 / 应用场景 / 重型装备

重型装备焊接 —— 厚板、臂架与机架,匀速焊完

重型装备的特点是厚板、长焊缝、多层多道,而且工件大得翻不动。焊接小车把焊枪固定在焊缝上匀速走,第一道和第十道的熔深、焊道成形都一样。

重型装备焊接

厚板长焊缝 —— 不该让焊工的体力决定质量

挖掘机臂架、起重机构件、破碎机机架、设备底盘,焊缝大多是 10–40 mm 厚板上的长对接缝或重型角焊缝。手工焊这种活,本质上是在跟疲劳较劲:一个班下来行走速度一路往下掉,多层多道的话,一道一道地放大误差。用轨道式小车把行走速度固定住,摆动参数设一次就能一直用。
  • 10–40 mm 厚板上的长对接缝与多层多道填充
  • 机架、底盘、支座、筋板的重型角焊缝
  • 宽板和大截面构件可用双轨配置
  • 滚筒、卷筒、筒体环缝用 CX 磁力爬行车
  • 配合你现有的 MIG/MAG 焊机、送丝机和焊枪
我们的推荐:长直缝和多层多道填充用 ZG 直轨小车(宽板配双轨);机架、底盘角焊缝用 JJ / GJ 角焊小车,双枪款(Q2)一遍焊完框架两侧;滚筒、筒体这类架不了轨道的环缝,用 CX 磁力爬行车。
差别在哪:小车不会让重型车间凭空变快。它的价值是让第十道焊缝和第一道一样 —— 厚板件最怕的返修、打磨和探伤不合格,往往就是这么降下来的。
按你的接头选一台
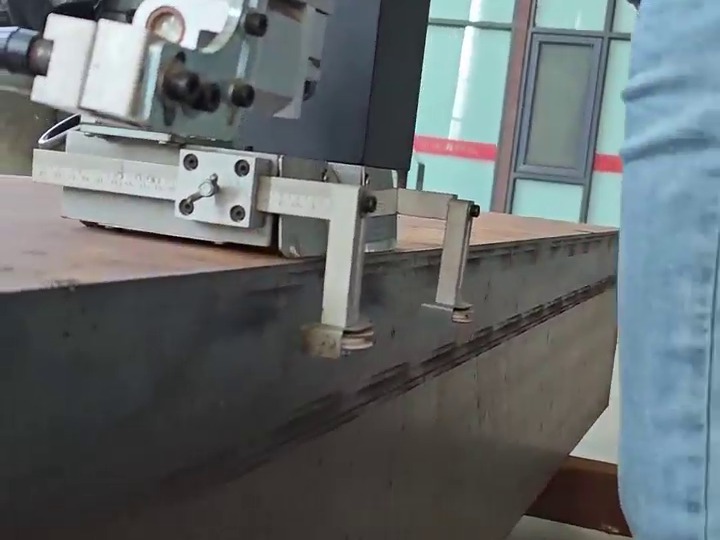
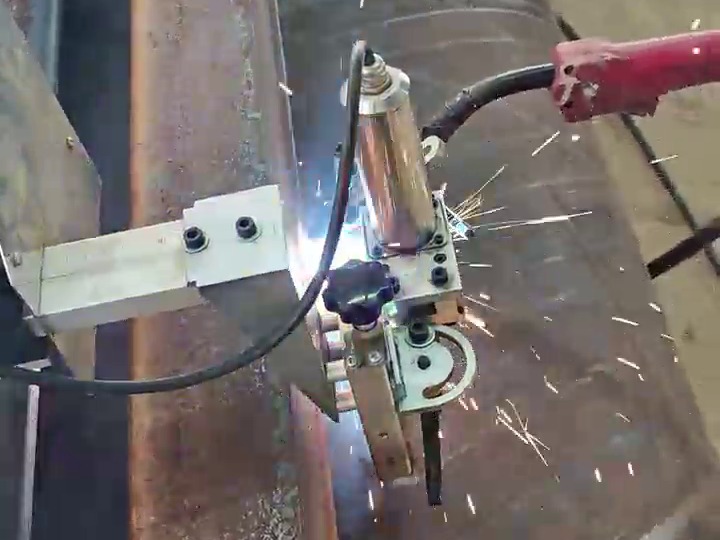
直轨焊接小车在厚钢板上焊长缝——实拍 角焊小车焊接重型机架——实拍
覆盖的焊缝形式

重型装备里,哪种缝配哪台车

典型接头 / 焊缝推荐机型
10–40 mm 厚板长对接缝(多层多道)ZG-III-Q1Z-C 单轨配置
宽板、大截面重型构件ZG 双轨配置
机架、底盘、支座、筋板角焊缝JJ-III-Q1/J-W 角焊小车
框架两侧角焊缝一遍焊完JJ-Q2 双枪小车
滚筒、卷筒、筒体环缝CX-III-Q1Z-W 磁力爬行车

不确定你的接头属于哪一类?用五步选型指南,或者直接发一张工件照片。

看它干活

厚板长缝焊接实拍

直轨小车在钢板上焊长缝——实拍
角焊小车焊接重型构件——实拍
常见问题

重型装备焊接 —— 常见问题

厚板多层多道,小车能干吗?
能,而且是重型件客户买小车的主要原因之一。小车行走速度 0–1100 mm/min 可调,每道都用同样的速度走,摆动宽度按道次调。速度由机器而不是由人控制,填充顺序就能重复,最后一道盖面也平。
厚板需要专门做轨道吗?
长直缝用 ZG 精密直线导轨,靠磁力座吸附固定 —— 不用焊接、不用夹具夹工件,焊完直接抬走。宽板和大截面构件一般用双轨配置增加稳定性。机架和底盘的角焊缝完全不用轨道:JJ / GJ 小车直接在工件上走。
我们的工件太大搬不动,有影响吗?
这恰恰是小车的长处。是机器去找工件:轨道铺在工件上,小车放上去,原地焊完。不用翻转、不用挪位,所以底盘、臂架、容器这类固定在工位上焊接的活,这种配置特别常见。

在焊厚板、臂架或机架?

把板厚、焊缝长度和年产量发过来,我们帮你定机型、配轨道,24 小时内报价。

获取报价