Little Gecko® 焊接小车 · 中国北京 · 选型 / 质检 / 出口一站式服务
首页 / 焊接文章 / 焊丝与气体

焊接小车应该配什么焊丝和气体?

先说好消息:焊接小车不需要什么特殊耗材,焊工平时用什么它就用什么——只有两处要注意:立缝位置焊丝种类更讲究,速度设定要跟熔敷量匹配而不是跟手感走。

从现有工艺出发

小车复制您的手工参数,然后让它们稳定复现

做出合格自动焊缝的最快路径:就用焊工在同一条缝上已经在用的焊丝、气体和电流。小车不改变冶金,只改变一致性——同样的丝、同样的气、同样的参数,每一米都一样。

新手最容易错的地方,是把行走速度旋钮当成手工焊的运枪节奏。小车按系列和坡口在 200–1100mm/min 之间走,送丝量必须在“恰好这个速度”下填满坡口。熔敷量对行走速度,就是全部调试内容。

能解决九成首焊问题的两条实话:宁可先降速度,也别急着加送丝;焊缝宽窄交给摆动器去调,不是靠送丝。
  • 实芯焊丝 ER70S-6(相当于国标 ER50-6)Ø1.0 或 1.2mm——碳钢默认选择,全系通用
  • 药芯焊丝 E71T-1 Ø1.2mm——立向上焊和现场施工优先,位置焊的渣控更好
  • 纯 CO2:熔深更大、飞溅更多、气价最低——角焊缝和多层多道焊够用
  • Ar/CO2 80/20 混合气:焊缝更干净、飞溅更少——外观缝和薄板优先
  • 小车焊接的典型电流区间:Ø1.2mm 丝 180–300A——足以在 300–700mm/min 行走速度下填满坡口
碳钢 6mm 角焊缝起步配方:ER70S-6 Ø1.2、80/20 混合气、240–260A、行走 350–450mm/min、摆宽 8–10mm。先调速度,再调其他。
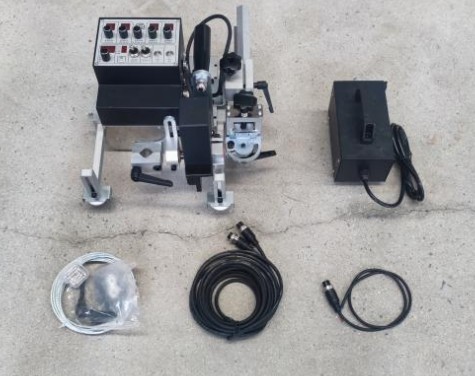
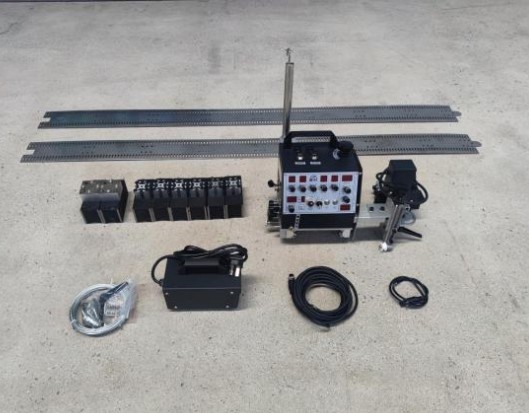
系统里全是标准耗材——小车拿枪,您的送丝机送丝 角焊小车在加强筋上跑等宽摆动焊缝
按接头和位置

有经验的用户都这么配

按实际订单看到的配置,一个位置一行——照抄,再从第一次试焊开始微调。

工况焊丝气体原因
平焊/横焊角缝(JJ/GJ)ER70S-6 实芯 Ø1.2CO2 或 80/20拼熔敷和速度;CO2 便宜够用
长拼板直缝(ZG)ER70S-6 Ø1.280/20 混合气面板看外观;混合气让长缝少清渣
罐壁环缝(RG)ER70S-6 Ø1.280/20 混合气弧形工件上焊缝一致性好
立向上焊缝E71T-1 药芯 Ø1.2CO2(自保护药芯亦可)药皮托住熔池;实芯丝在立位跟重力打架
管道/爬行器(CX)E71T-1 或实芯 Ø1.2按 WPS 执行现场管道常指定药芯,按工艺评定走
厚板多层多道ER70S-6 Ø1.280/20 混合气第 2–8 道的层间清洁比熔敷率更重要

不锈钢和铝材:小车不在乎材质,轨道在乎。不锈钢、铝板要换吸盘款或夹具款轨道;焊丝气体按该牌号常规 MIG 工艺走即可。

常见问题

耗材相关

摆动器需要专用焊丝吗?
不需要。摆动的是焊枪不是焊丝,送丝机能走的丝都能用;只是自动焊跑得长,送丝管脏了代价大,保持送丝管清洁。
焊缝又高又窄,先调哪个?
行走速度先降 10–15%,摆宽加 2mm。坡口还填不满再动送丝。只靠加送丝去追宽度,只会得到又高又冷的焊缝。
为了省钱能用纯 CO2 吗?
角焊缝和要埋进多层多道的道次,完全可以——代价是表面粗一点、清渣多一点。外观缝和薄板上,80/20 混合气省下的清理时间值回气价。
焊丝直径选 1.0 还是 1.2?
Ø1.2mm 是小车速度区间的主力。只有薄板、或者送丝机长距离推不动 1.2 时才降到 Ø1.0。
继续阅读

站内相关页面

发接头照片,领起步参数

接头照片、板厚、现有焊丝气体型号——我们免费回您该系列的起步参数,做不做决定都先给您。
领取起步参数