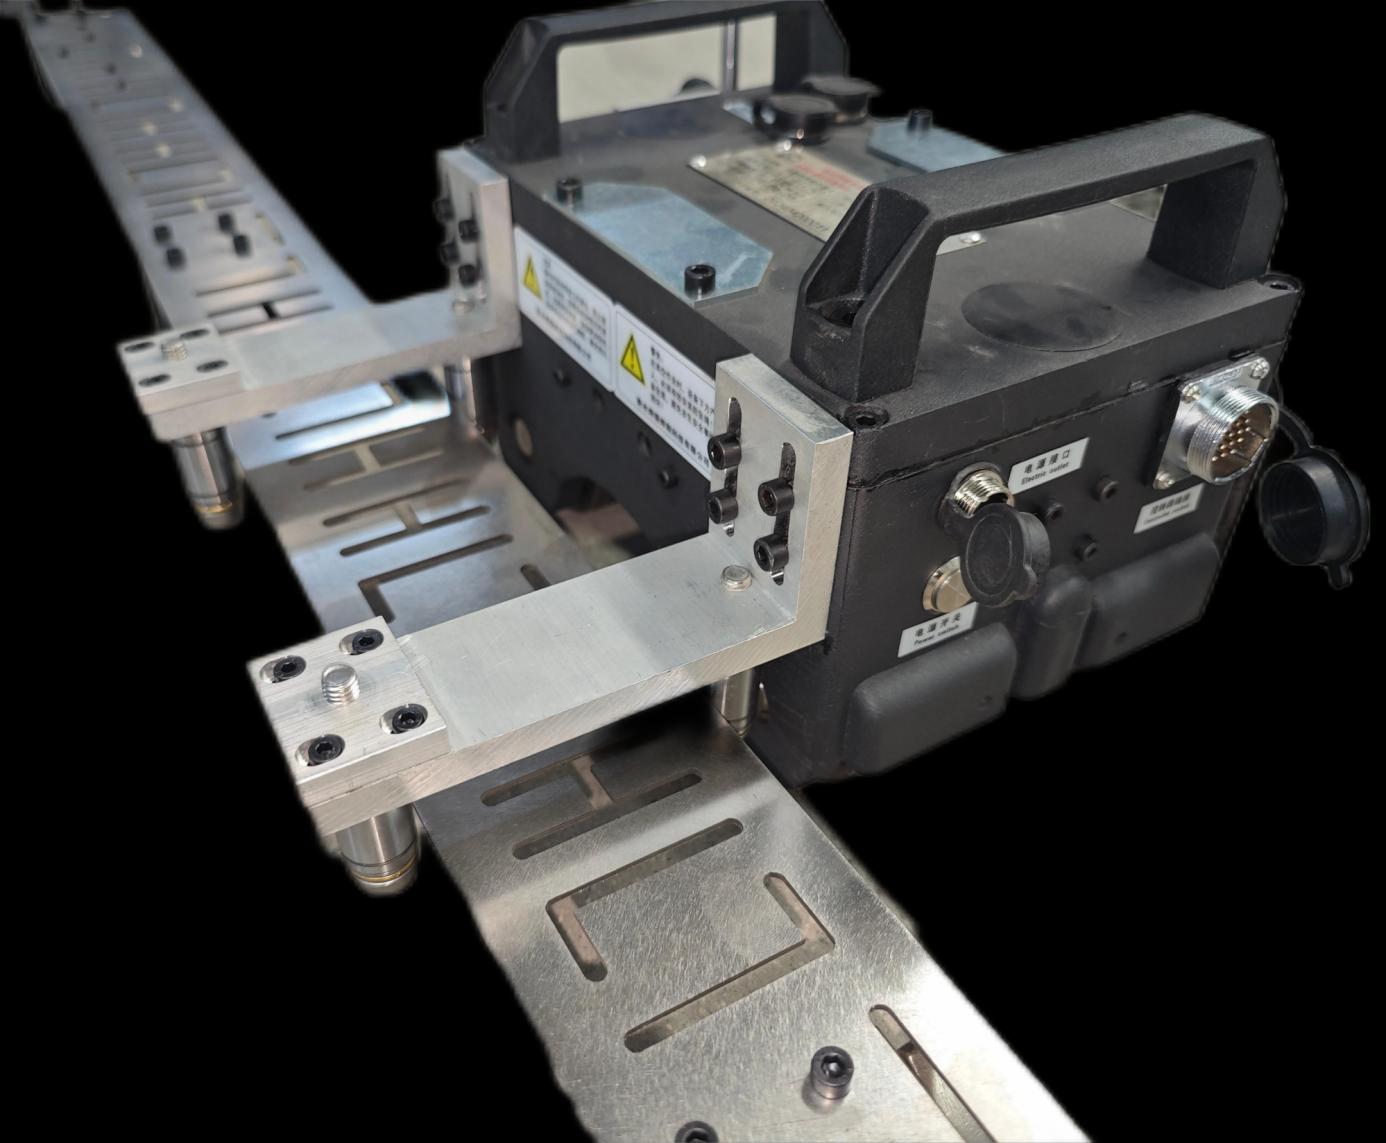
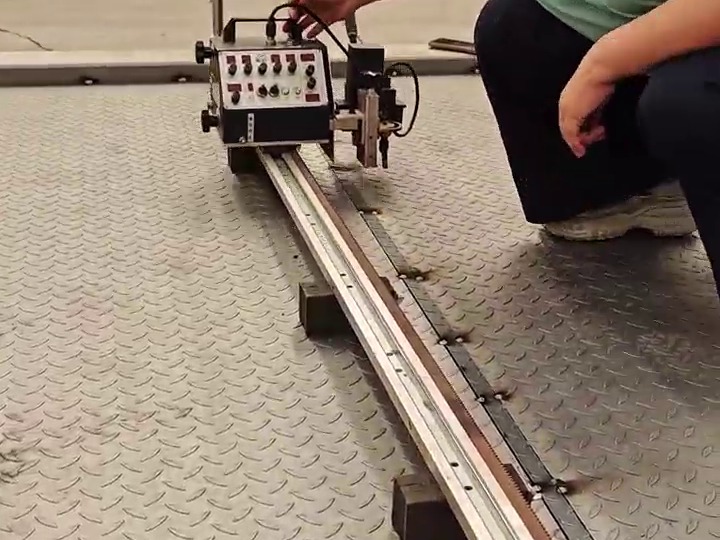
普通焊接小车(欧美客户常叫 welding tractor、rail welding carriage)靠轨道导向。轨道用螺栓、磁吸或真空吸盘固定在工件上,小车沿轨道走。是轨道在决定焊枪走直线,路径天然是直的。
爬行焊接机器人干脆不用轨道。磁力轮直接吸在钢板上,机器自己沿着焊缝走。没有东西要搭,所以它能到轨道到不了的地方:已经成型的罐壁、已经就位的管段、容器内部。
我们收到的选型问题,几乎全都能被这一条解释。速度、精度、最小管径、装夹时间,全都是这条区别的推论。
我们按实际情况写,包括哪些活两台都不合适。
| 工况 | 轨道导向小车(ZG / RG) | 爬行焊接机器人(CX) | 为什么 |
|---|---|---|---|
| 平板长直缝 | 最合适 | 能用,但慢 | 刚性直轨能保证走线笔直,速度最高 1100 mm/min;爬行式上限 650 mm/min |
| 罐壁环缝 | 柔轨 RG 跟着曲面走 | 最合适 | 成型罐壁上没地方架轨道,磁力轮直接走上去 |
| 直径 Ø108 mm 起的管道 | 做不了 | 唯一选择 | 108 的管子上没有地方装轨道 |
| 曲面钢板与容器筒体 | RG 柔轨,Ø1800 mm 以上 | 最合适 | 爬行式没有最小直径要求,站在什么面上就走什么面 |
| H 钢、箱型梁角焊缝 | 免轨道 JJ / GJ 角焊小车 | 不是干这个的 | 角焊要的是骑着棱角、焊枪锁 45° 的机器,不是爬行机器人 |
| 立焊与仰焊 | 磁力轨道版本 | 仅磁力款 | 抓得住焊枪的是磁吸力,两种机型都一样 |
| 超长焊缝或断续长活 | 轨道要一段段挪 | 省装夹时间 | 只有装夹时间是你的瓶颈时才值——掏钱之前先量一下 |
| 3 mm 以下薄板 | 都做不了 | 都做不了 | 磁吸需要至少 3 mm 的可导磁材料 |
| 不锈钢与铝 | 真空吸盘款(/X)或夹装款(/B) | 磁力款吸不住 | 非铁磁材料没有磁吸力,轨道形式必须换 |
| 小支架、紧凑接头 | 手工焊 | 手工焊 | 装夹时间吃掉收益,低于一定尺寸的小车回不了本 |
如果车间里长直缝和曲面/在位焊都有,实际答案往往不是找一台折中的机器,而是两台各配一台——它们是互补关系,不是替代关系。
我们按这个顺序问。哪个问题得到的是明确的「不行」,讨论就到此为止——省得给你报一台其实用不上的机器。
够得着就用轨道小车,速度和走线质量都更好。平板要 ZG,曲面要 RG。
不能转——在位的罐体、已经支撑好的管段——爬行式就是唯一选择,因为轨道必须架在工件上。
爬行款能焊外径 Ø108 mm 起的管、内径 Ø700 mm 起的内壁;柔轨要求 Ø1800 mm 以上。低于这些数字,轨道根本贴不上去。
立焊和仰焊全靠磁吸力。不锈钢和铝要换成真空吸盘或夹装轨道。
把焊缝形式、工件尺寸、以及工件能不能转动告诉我们——我们会直接说,你这个车间该买小车还是该买爬行机器人。