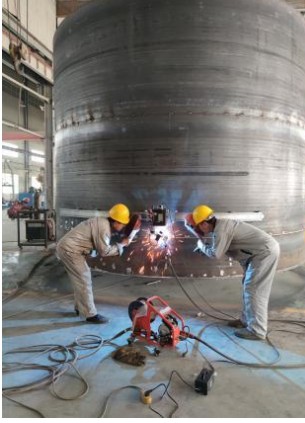
把焊接工时按焊缝类型排个序,大多数罐体和容器车间的答案是一样的:罐板长缝、焊工需要对抗重力的立缝、以及筒节之间的环缝。这三种缝小车都擅长 —— 行走速度恒定、焊枪角度恒定,焊缝自然一致。
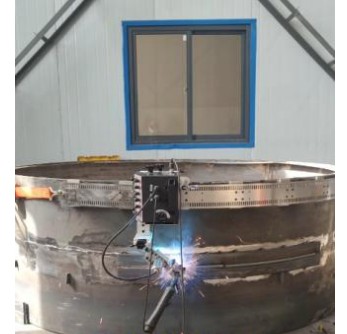
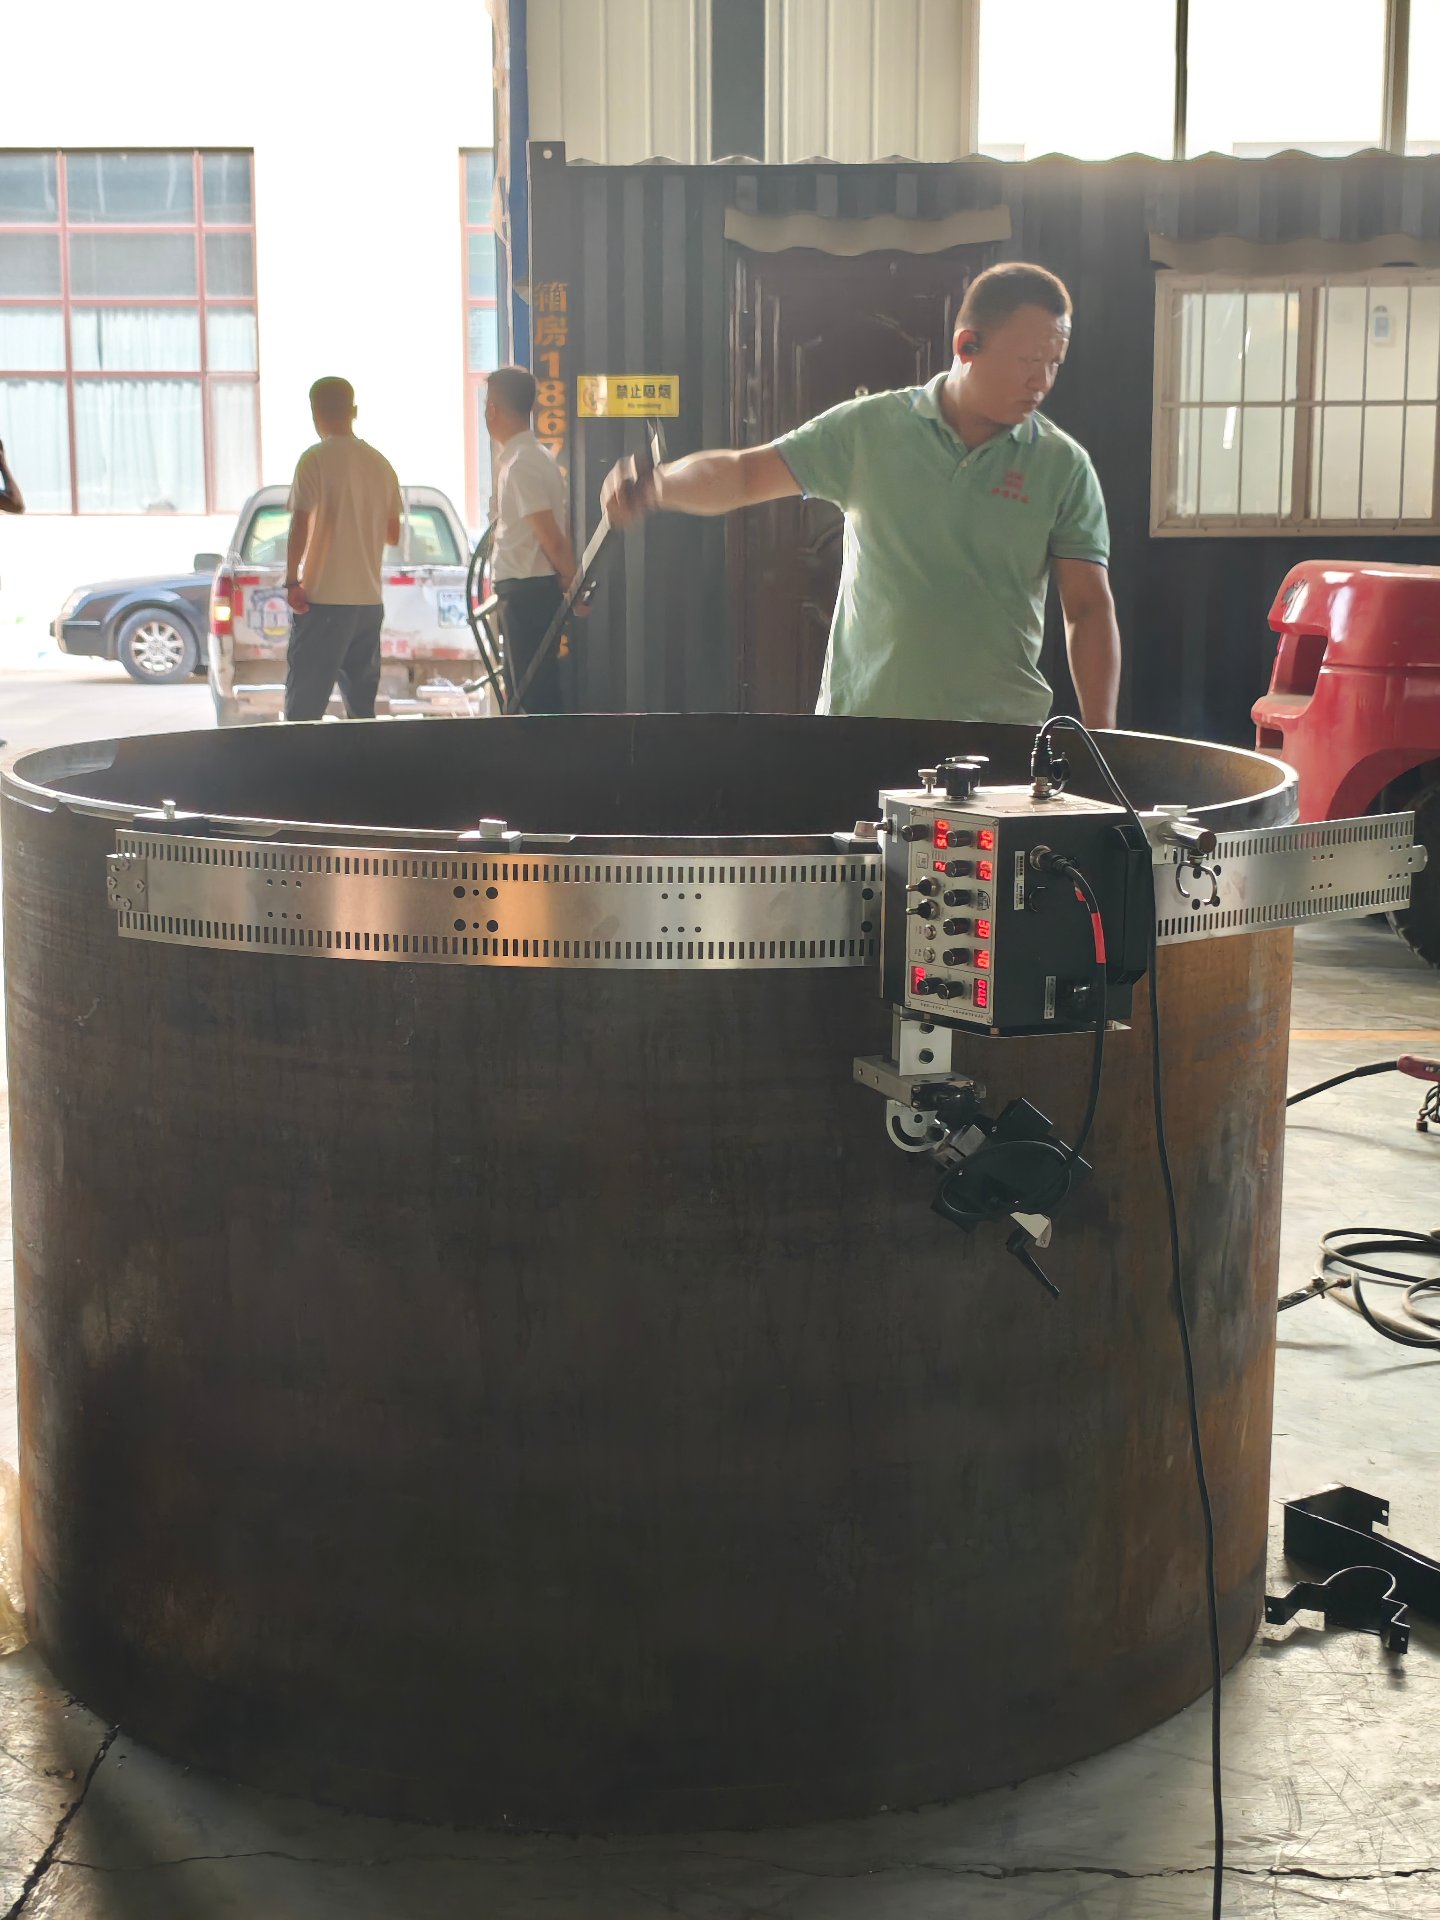
| 罐体 / 容器焊缝 | 推荐机型 | 为什么 |
|---|---|---|
| 罐板纵缝(长直缝)、平位 | ZG 直轨焊接小车 | 刚性轨道贴缝走,长距离不跑偏 |
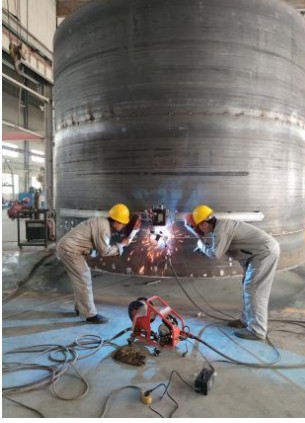
| 罐壁立缝 | RG 柔轨焊接小车 | 磁力吸附贴在板上,不用脚手架 |
| 筒节环缝 | RG 柔轨 或 CX 磁力爬管 | 轨道绕圈,或爬管直接沿缝走 |
| 接管与附件焊缝 | 手工或变位机(不建议上小车) | 焊缝短、形状不固定 |
| 管板接头(换热器) | HLGB25-108 管板自动焊机 | 一块管板上几百个相同的接头 |
磁力吸附需要 3 mm 以上的碳钢板;油漆、厚锈会影响吸附和焊接质量,行走路径上要清理干净。
焊缝类型、板厚、罐体直径、每台罐的焊缝长度、焊接工艺(MIG/MAG/FCAW/SAW),以及每月做几台。
要长直缝最直,用轨道;要最快的就位速度,用磁力爬管。多数罐体车间最后是两种各配一台。
行走路径要露出金属、无锈无漆;电源稳定、控制箱放在干燥处。其他工艺都不用改。
先拿废板设好摆幅、停留时间和行走速度,再把遥控器交给焊工。多数焊工当天就能出活。
把焊缝类型、板厚和罐体直径发给我们,24 小时内给你推荐机型并报价。