Little Gecko® 焊接小车 · 中国北京 · 选型 / 质检 / 出口一站式服务
首页 / 应用场景 / 压力容器

压力容器焊接 —— 每条筒体焊缝都可复现

压力容器的焊缝不允许“看焊工状态”:每一条都要一样,记录还要跟得上。小车焊接把焊缝变成一组写进工艺卡的参数——速度、摆宽、停留,写下来,重复它。

压力容器焊接

参数写得下来、重复得了、追溯得着

容器筒体既有多米长的纵缝,又有大直径环缝,板还厚。人工焊接时熔深是焊工当天的状态决定的。小车按设定的速度、摆宽、停留时间走完全程,焊缝是工艺而不是发挥——这正是规范监造和 WPS 工艺卡真正需要的东西。
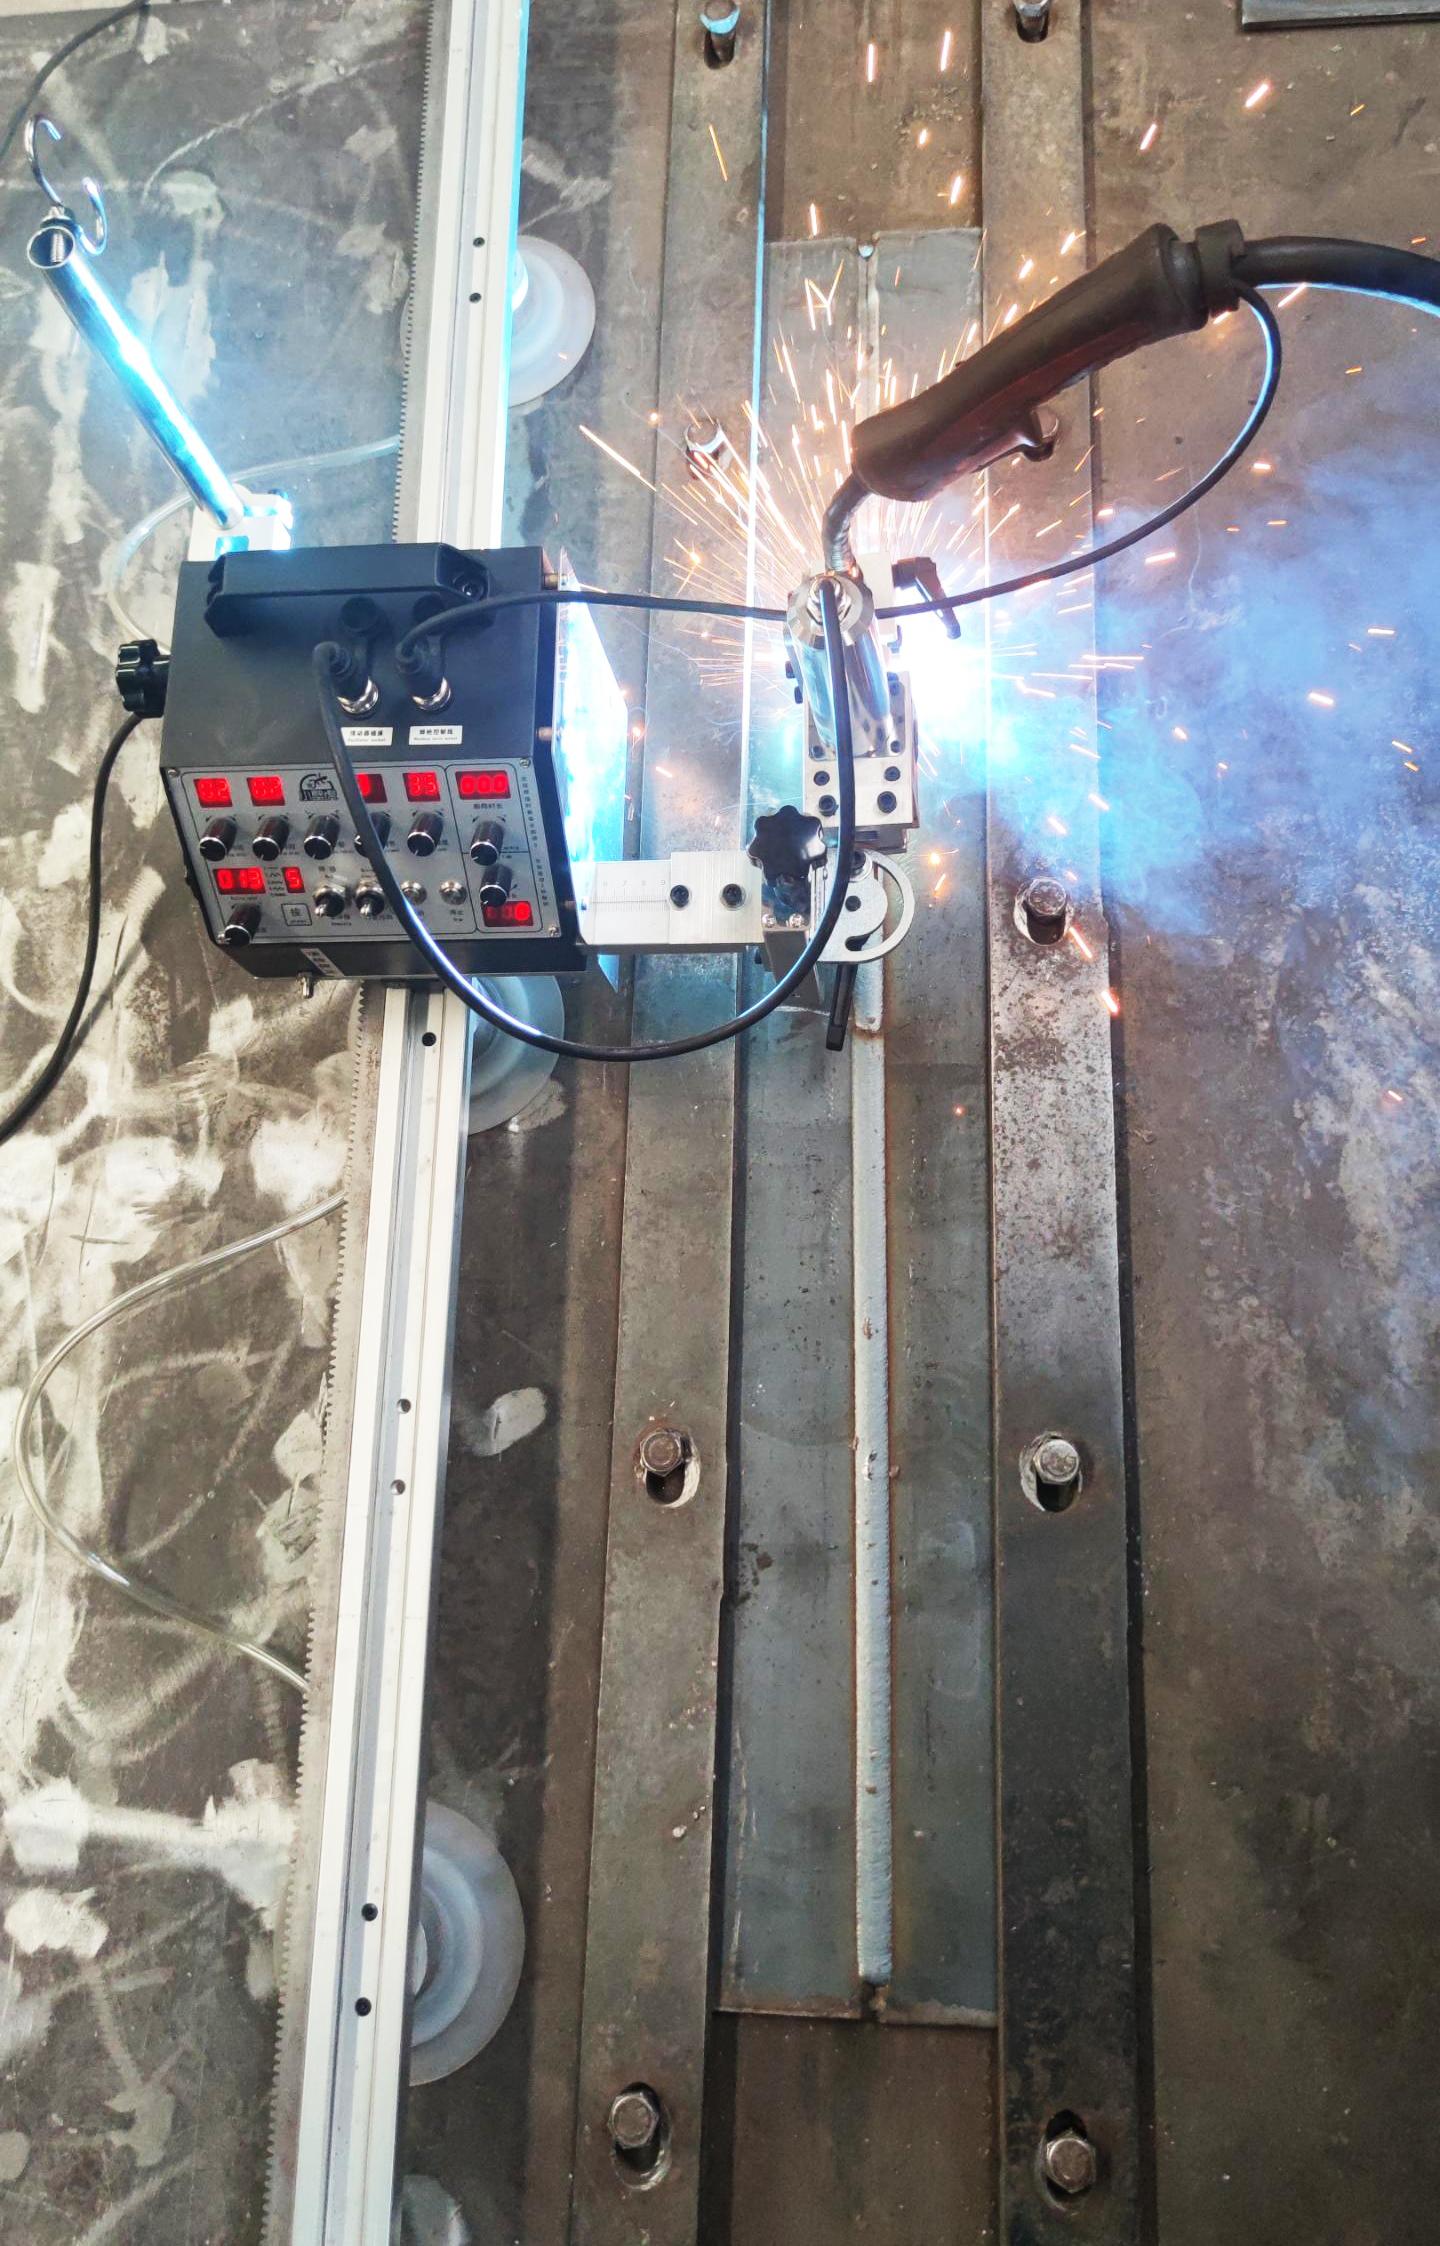
  • 卷制筒节纵缝——ZG 直轨焊接小车
  • 筒体环缝与接管焊缝——CX 磁力爬管或 RG 柔轨小车
  • 焊接速度、摆动参数数显可记录,焊缝成形一致
  • DC24V 低压机器,筒体内壁焊接也安全
推荐配置: 纵缝用 ZG-Ⅲ-Q1 直轨小车;直径 108mm 以上的筒体环缝用 CX-Ⅲ-Q1 磁力爬管小车;直径 1800mm 以上大筒体用 RG-Ⅲ-Q1 柔轨小车。都直接接你现有的 MIG/MAG/FCAW 焊机。
带来的变化: 同一套参数在每条筒体上重复——速度、摆宽、停留全部数显存储,探伤返工不再靠运气。一个焊工看两三台机器,质量控制交给参数。
浏览全部焊接小车系列
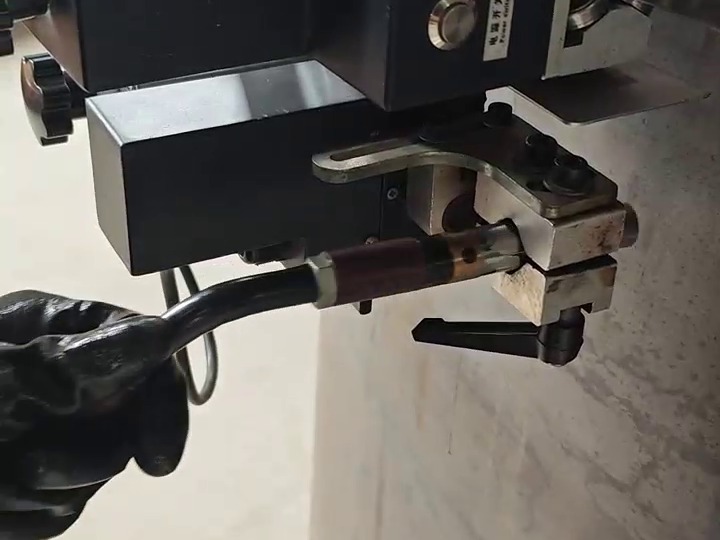
自动焊接小车焊立置筒体焊缝 RG 小车焊枪机构在弧面筒体上——实拍
焊缝对照

压力容器常见的焊缝,用哪台机器

典型焊缝 / 接头推荐设备
筒节纵缝ZG-Ⅲ-Q1 直轨焊接小车
筒体环缝(直径 108mm 起)CX-Ⅲ-Q1 磁力爬管小车
大直径筒体(直径 1800mm 起)RG-Ⅲ-Q1 柔轨焊接小车
接管与支座角焊缝JJ 角焊小车
实拍视频

筒体纵缝自动焊接实拍——直轨小车

直轨焊接小车焊长直缝——真实视频
常见问题

压力容器焊接,客户常问的几个问题

我们按 WPS 工艺卡施工,小车参数能写进工艺卡吗?
这正是它的核心价值:所有参数数显且稳定——行走速度 0–1100mm/min 数显、摆宽、摆动速度、左右停留、中心偏移。按 WPS 设定一次,记到工艺卡上,机器在每条焊缝上重复的就是这一组数。
筒体又长又弯,选哪台?
两个问题两台解决:卷板前的纵缝和在平直段的焊接用 ZG 直轨小车;卷圆后的环缝用 RG 柔轨小车或 CX 磁力爬管小车。容器厂一般两台都配——控制逻辑和电源通用。
能进到容器里面焊吗?
可以。小车和轨道在导磁钢上任意方向吸附,机器 DC24V 低压运行。有限空间的通风和审批流程照走——小车解决的是焊接位置问题,不是进场手续。

在给容器焊缝报价?

把筒体直径、板厚和焊缝图发给我们,工程师 24 小时内给出小车配置和报价。

免费询价